

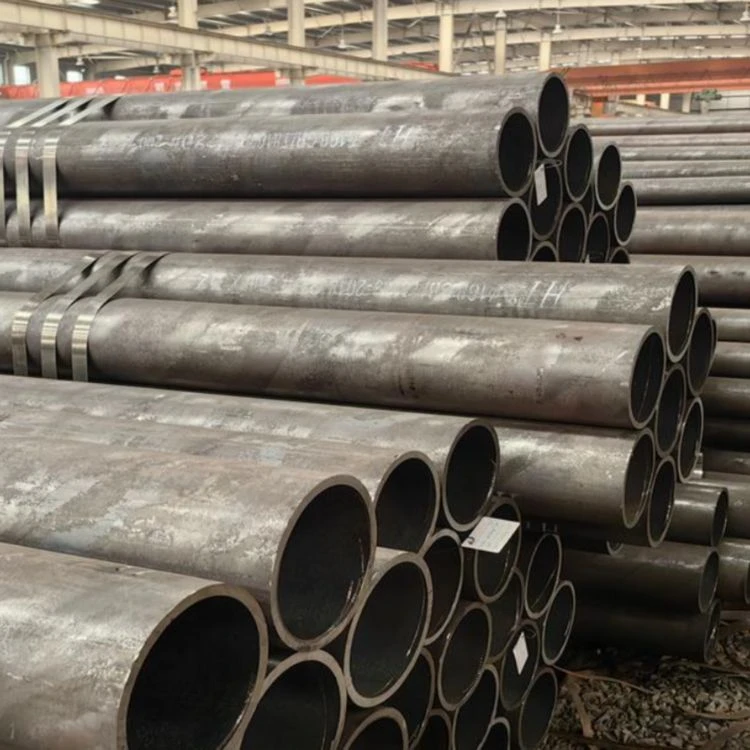
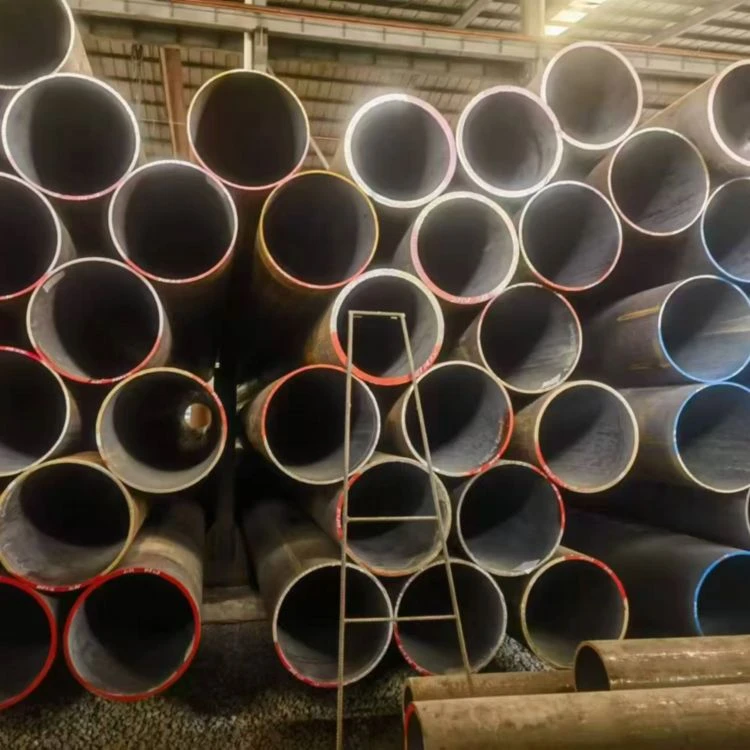
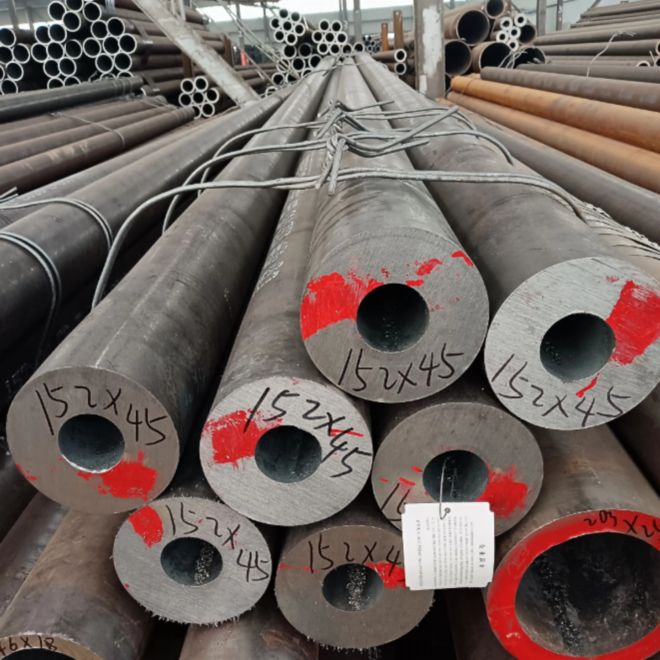
Karakteristike proizvoda

Odlična -otpornost na oksidaciju i koroziju na visokim temperaturama (prednost jezgre)
Osnovna prednost ASTM A335 P9 leži u njegovoj izvrsnoj otpornosti na oksidaciju na visokim{2}}temperaturama i otpornosti na koroziju. Zahvaljujući dodatku 8-10% hroma (Cr), P9 može formirati gust Cr₂O₃ oksidni film na visokim temperaturama, efikasno se odupirući visoko-oksidaciji i termalnoj koroziji. Njegova gornja granica otpornosti na oksidaciju dostiže 550-600 stepeni, što je znatno više od one kod P1 (manje ili jednako 450 stepeni) i P11 (manje ili jednako 538 stepeni), i uporedivo sa P5. U okruženjima sa visokim{17}}sumporom-sadržećim temperaturu{18}} tipičnim za rafinerije, P9 pokazuje superiornu otpornost na koroziju u poređenju sa niskim-klasama hroma, efikasno izdržavajući visoko-sulfidacionu koroziju na visokim temperaturama i kombinovanu oksidacionu-sulfidaciju koroziju. Dodatno, njegov sadržaj molibdena od 1%, što je više od 0,5% Mo kod P5, dodatno poboljšava njegovu otpornost na puzanje pri visokim{30}temperaturama. Dok je njegova minimalna vlačna čvrstoća 415 MPa, a minimalna čvrstoća tečenja 205 MPa, što ga stavlja u rang s P5-u smislu otpornosti na oksidaciju pri visokim temperaturama i otpornosti na puzanje, P9 nudi jasne prednosti.

Odlična otpornost na visoke{0}}temperature i otpornost na puzanje
ASTM A335 P9 održava dobre nivoe čvrstoće na visokim temperaturama. Zahvaljujući dodatku 1% molibdena (Mo) (više od 0,5% Mo u P5) i većem sadržaju hroma, P9 pokazuje superiornu otpornost na lomljenje pri puzanju pri visokim -temperaturama u poređenju sa P5 u temperaturnom opsegu od 500-600 stepeni. U uslovima na 550 stepeni, P9 nudi bolju otpornost na oksidaciju i visoku{15}temperaturnu čvrstoću od P5, što ga čini pogodnim za sisteme cjevovoda na visokim{16}temperaturama i visokim{18}}pritiscima koji rade na višim temperaturama i tlakovima. Iako je njegovo-zadržavanje čvrstoće na visokim temperaturama uporedivo sa P5, P9 ima superiornu otpornost na puzanje, što omogućava dugotrajnu-službu u težim okruženjima visoke{23}}temperature i visokog pritiska.

Dobra obradivost i oblikovnost
ASTM A335 P9 pokazuje dobre hladne i vruće radne karakteristike, omogućavajući različite procese oblikovanja kao što su toplo savijanje, hladno savijanje i kovanje. Sa umjerenim sadržajem legure, pokazuje odličnu sposobnost oblikovanja tijekom hladnog savijanja, što ga čini pogodnim za proizvodnju cijevne armature kao što su koljena, T-priključci i reduktori. Treba napomenuti da zbog većeg sadržaja hroma (8-10%), P9 ima nešto veću sklonost ka stvrdnjavanju u odnosu na P5. Stoga se preporučuje uključivanje odgovarajućih srednjih koraka žarenja tokom procesa oblikovanja. Njegova obradivost je uporediva sa P5, a za obradu se mogu koristiti konvencionalne metode obrade.

Dobre performanse zavarivanja i strogi zahtjevi za termičkom obradom nakon{0}}zavarivanja
ASTM A335 P9 pokazuje dobru zavarljivost. Međutim, zbog većeg sadržaja hroma (8-10%), ima veću sklonost ka stvrdnjavanju u zoni -zahvaćenom toplinom u odnosu na P5, što zahtijeva strožije postupke zavarivanja i termičku obradu nakon-zavarivanja (PWHT). Preporučuje se prethodno zagrevanje pre zavarivanja na 200-300 stepeni. Nakon zavarivanja, PWHT se mora izvesti zagrevanjem na 730-780 stepeni, držanjem na temperaturi, a zatim polaganim hlađenjem. Ovaj proces pomaže u eliminaciji zaostalih naprezanja zavarivanja, omekšavanju zone pod utjecajem topline i osigurava žilavost i otpornost na pukotine zavarenog spoja.
Dobra organizacijska stabilnost i dugoročna{0}}pouzdanost usluge
ASTM A335 P9 pokazuje dobru organizacionu stabilnost kada je u dugotrajnoj-službi na temperaturama manjim ili jednakim 600 stepeni. Njegov veći sadržaj hroma (8-10%) efikasno povećava otpornost materijala na oksidaciju i otpornost na koroziju pri visokim-temperaturama. Dodavanje 1% Mo dodatno poboljšava snagu puzanja pri visokim{10}temperaturama, osiguravajući organizacionu stabilnost tokom produžene{15}usluge na visokim temperaturama. Nakon termičke obrade normalizacije i temperiranja (N+T), P9 dobija ujednačenu i finu ferit + karbidnu mikrostrukturu, garantujući organizacionu stabilnost i pouzdanost u uslovima rada na visokim temperaturama.
Tehničke specifikacije
Hemijski sastav (ASTM A335 / ASME SA335)
|
Element |
Standardni zahtjevi |
Napomena |
|
C |
Manje ili jednako 0,15% |
Nisko{0}}ugljični dizajn osigurava zavarljivost i žilavost |
|
Mn |
0.30 - 0.60% |
Čvrsto rješenje jača, poboljšava snagu |
|
P |
Manje ili jednako 0,025% |
Štetni elementi, strogo kontrolirani |
|
S |
Manje ili jednako 0,025% |
Štetni elementi, strogo kontrolirani |
|
Si |
0.25 - 1.00% |
Deoksidizator, poboljšajte otpornost na oksidaciju-pri visokim temperaturama |
|
Cr |
8.00 - 10.00% |
Osnovni elementi koji pružaju odličnu -otpornost na oksidaciju i koroziju na visokim temperaturama |
|
Mo |
0.90 - 1.10% |
Osnovni elementi za poboljšanje čvrstoće loma pri puzanju pri visokim-temperaturama (sadržaj veći od P5) |
|
Fe |
Preostala količina (≈ 89%) |
Matrični element |
Physical Properties
|
Performanse |
Numerička vrijednost/opseg |
Uslovi ispitivanja |
|
Gustina |
≈ 7,75 g/cm³ |
Sobna temperatura (20 stepeni) |
|
Tačka topljenja |
≈ 1370-1420 stepeni |
- |
|
Električni otpor |
≈ 0.45 μΩ·m |
sobna temperatura |
|
Toplotna provodljivost |
≈ 32 W/(m·K) |
sobna temperatura |
|
Koeficijent termičke ekspanzije (20-100 stepeni) |
≈ 11.2 × 10⁻⁶ /K |
- |
|
Modul elastičnosti (Youngov modul) |
≈ 200 GPa |
sobna temperatura |
|
Poissonov omjer |
≈ 0.28 |
sobna temperatura |
|
Magnetizam |
Feromagnetski |
Feritna struktura, koja je magnetna |
Mehanička svojstva (Normalizirano + Kaljeno, Tipične vrijednosti, ASTM A335)
|
Performanse |
Tipična vrijednost |
Standardi implementacije |
|
Zatezna čvrstoća |
Veća ili jednaka 415 MPa |
ASTM A335 |
|
Snaga prinosa (0,2% Offset) |
Veća ili jednaka 205 MPa |
ASTM A335 |
|
Izduženje (dužina 2 in/50 mm) |
Veće ili jednako 30% |
ASTM A335 |
|
Tvrdoća |
Manje ili jednako 217 HB (tipična vrijednost) |
- |
Napomena: Nivo čvrstoće P9 je isti kao P5 (veći ili jednak 415 MPa). Međutim, njegova osnovna prednost leži u odličnoj otpornosti na oksidaciju pri visokim{4}}temperaturama i otpornosti na koroziju koju donosi sadržaj hroma od 8-10%, kao i u superiornoj otpornosti na puzanje koju daje 1% Mo, umjesto povećane čvrstoće. Za višu čvrstoću ili višu temperaturu, preporučuje se odabir P91.
Visoke{0}}performanse
ASTM A335 P9 održava dobre nivoe čvrstoće na visokim temperaturama i pogodan je za dugotrajne-visoke-uvjete rada na visokim temperaturama do 600 stepeni:
|
Temperatura |
Vlačna čvrstoća (MPa, približno) |
Stopa zadržavanja performansi |
|
Sobna temperatura (20 stepeni) |
Veće ili jednako 415 |
100% |
|
400 stepeni |
≈ 380 |
Veće ili jednako 92% |
|
450 stepeni |
≈ 350 |
Veće ili jednako 84% |
|
500 stepeni |
≈ 290 |
Veće ili jednako 70% |
Dugoročna{0}}termička stabilnost i mikrostrukturna stabilnost:
ASTM A335 P9 pokazuje dobru mikrostrukturnu stabilnost tokom-dugotrajnog rada na temperaturama manjim ili jednakim 600 stepeni. Dodatak 8-10% Cr efikasno povećava otpornost na oksidaciju{{10}pri visokim temperaturama i otpornost na termičku koroziju, dok uključivanje 1% Mo dodatno poboljšava snagu puzanja. Međutim, mikrostrukturna stabilnost se smanjuje i otpornost na oksidaciju se smanjuje kada se koristi duže vremenske periode iznad 620 stepeni; stoga se ne preporučuje za dugotrajni rad iznad ove temperature. Za više temperaturne razrede predlaže se P91 ili P92.
Sistem toplotne obrade
Konačne performanse ASTM A335 P9 u velikoj mjeri zavise od režima toplinske obrade, sa uobičajenim specifikacijama kako slijedi:
1. Normalizirajući tretman (Normaliziranje)
Zagrijte na 925-955 stepeni, držite dovoljno vremena (otprilike 1 sat po inču debljine zida), a zatim ohladite na zraku. Ovo rezultira ujednačenom, fino zrnatom feritnom + karbidnom mikrostrukturom, koja se priprema za naknadno kaljenje.
2. Tretman kaljenja(Kaljenje)
Zagrijati do730-780stepena, držite dovoljno vremena, a zatim ohladite na vazduhu. Ovo eliminiše naprezanja izazvana normalizacijom, optimizuje žilavost i plastičnost i postiže konačna svojstva rada.
3. Potpuno žarenje (opciono)
Zagrejati na 840-870 stepeni, držati na temperaturi, zatim peći ohladiti na približno 650 stepeni, nakon čega sledi hlađenje vazduhom na sobnu temperaturu. Ovo se koristi za eliminaciju naprezanja pri hladnoj obradi ili za poboljšanje formabilnosti u hladnoj obradi.
Pažnja: Termička obrada nakon-zavarivanja (PWHT) mora se izvršiti nakon zavarivanja. Uključuje zagrijavanje do 730-780 stepeni, držanje na temperaturi, a zatim sporo hlađenje kako bi se eliminisala zaostala naprezanja zavarivanja i omekšala zona utjecaja topline.
Zbog većeg sadržaja hroma (8-10%), P9 ima veću tendenciju stvrdnjavanja u zoni zavarenog šava u odnosu na P5. Preporučuje se striktna kontrola unosa toplote zavarivanja i temperature predgrijavanja (200-300 stepeni).
Temperatura i vrijeme termičke obrade moraju biti strogo kontrolirani kako bi se izbjeglo grubo zrno ili fluktuacije performansi.
Primjenjivi mediji
Visoka{0}}para visoka temperatura:
Glavni parovodi elektrana (manji ili jednaki 600 stepeni), cijevi za pregrijač kotlova, cijevi za pregrijač
Mediji za preradu nafte:
Procesni cjevovodi koji-sadrže sumpor- za atmosfersku i vakuumsku destilaciju, katalitičko krekiranje, hidrotretman, odloženo koksovanje itd.
Visokotemperaturni mediji koji sadrže sumpor-:
Visoko{0}}mediji za sumpor-koji sadrže naftu i plin, kisele sredine u rafinerijama
Visoko{0}}procesni plinovi:
Visoko{0}}temperaturni i-pritisni cjevovodi hemijskih postrojenja za sintezu amonijaka, proizvodnju metanola itd.
Visoko{0}}mediji za prijenos topline:
Naftovodi za prijenos topline, visoko{0}}sistemi za prijenos topline
Napomena: ASTM A335 P9 nije pogodan za jako korozivne medije kao što su jako oksidirajuće kiseline (npr. koncentrirana dušična kiselina) i hloridi visoke{4}}temperature i visoke{5}}koncentracije. Njegova gornja granica temperature oksidacije je približno 600 stepeni; P91 ili P92 se preporučuje iznad ove temperature. U okolinama sa visokim{11}}temperaturama i visokim{12}}pritiskom-koje sadrže vodonik (npr. jedinice za hidroobradu), treba procijeniti rizik od korozije vodonika.


ASTM A335 P9 je pogodan za visoke-temperature (500-600 stepeni) uslove rada koji uključuju sumpor-korozivne medije. Važan je izbor materijala za visokotemperaturne procesne cjevovode u industriji prerade nafte i petrohemije, koji se preporučuje za upotrebu u sljedećim područjima:
Polja primjene
-
Rafinacija nafte (osnovna primjena)
● Visokotemperaturni procesni cjevovodi za jedinice za katalitičko krekiranje
● Visoko{0}}temperaturni i-pritisni cjevovodi za jedinice za hidrotretiranje/hidrokrekking
● Visokotemperaturni{0}}cijevi jedinice za atmosfersku i vakuumsku destilaciju
● Procesni cjevovodi jedinice odloženog koksovanja
● Cijevi grijača rafinerije, cijevi izmjenjivača toplote -
Petrohemijsko inženjerstvo (osnovne aplikacije)
● Visokotemperaturni cjevovodi u jedinicama za krekiranje etilena
● Aromatična jedinica visoko{0}temperaturni procesni cjevovodi
● Petrohemijski sistem cijevi za grijanje peći -
Proizvodnja energije iz fosilnih goriva
● Glavni parni cjevovodi za subkritične/superkritične elektrane (manji ili jednaki 600 stepeni)
● Cijevi za pregrijač, cijevi za pregrijač
● Sistem cjevovoda za paru visoke{0}}temperature -
Visoko{0}}temperaturni i-pritisci za cijevi
● Visoko{0}}koljena, T-e i reduktori
● Kovani spojevi za cijevi, prirubnice
Isporuka i prilagođavanje
Nudimo fleksibilna i pouzdana rješenja za lanac nabave kako bismo osigurali da dobijete ASTM A335 P9 cijevi od legiranog čelika koje savršeno odgovaraju zahtjevima vašeg projekta.
Prilagodljivi oblici materijala
Podržavamo proizvodnju raznih osnovnih i posebnih oblika prema crtežima ili specifikacijama.
|
Forma |
 Bešavne čelične cijevi
|
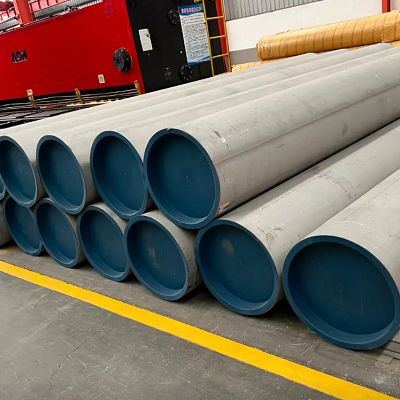 Cijev -promjera{1}} debelih stijenki
|
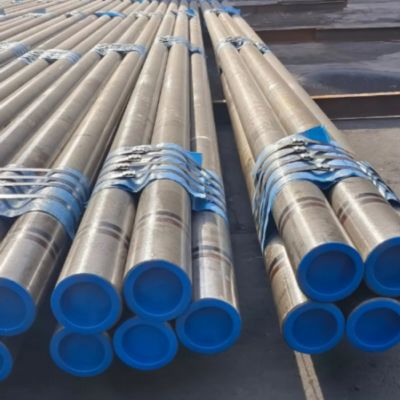 Cijev od legiranog čelika
|
|---|---|---|---|
|
Konvencionalni domet |
Vanjski prečnik: 10.3 - 1067 mm; Debljina zida: 1 - 150 mm |
Vanjski prečnik: 219 - 1067 mm; Debljina zida: 20 - 150 mm |
Vanjski prečnik: 10.3 - 610 mm; Debljina zida: 1 - 50 mm |
|
Mogućnost prilagođavanja |
Vruće-valjane/hladno-vučene bešavne cijevi, fiksne{2}}sečenje po dužini, obrada ukoso, navoji na kraju cijevi, posebni uvjeti toplinske obrade (normalizacija + kaljenje/žarenje) |
Vruća ekspanzija, rezanje fiksne{0}}dužine, obrada ukoso, posebni uvjeti toplinske obrade |
Hladno vučene precizne cijevi,-sečenje fiksne dužine, posebna obrada površine |
Zašto odabrati nas? - Pouzdana inženjerska tehnologija. Pouzdana isporuka.
Mi nismo samo dobavljač, već i pouzdani partner materijala za vas u Kini.
Vertikalno integrisana proizvodnja
Vlastiti pogon od 20.000㎡ sa 10+ automatizovanim linijama (8,000+ tona/godišnje). U-kućni centar za alate i kalupe omogućava brzu prilagodbu i efektivnu kontrolu troškova - bez posredničke marže.
Stroga kontrola kvaliteta u svakoj fazi
Potpuna sljedivost preko ključnih QC kontrolnih tačaka tokom proizvodnje. 100% u skladu sa ASTM/ASME, EN i GB standardima. Izveštaji o ispitivanju materijala dostupni uz svaku pošiljku.
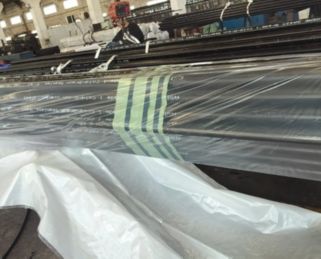
Pouzdana isporuka i pakovanje za izvoz
10+ godina izvoza u Evropu, Sjevernu Ameriku, Jugoistočnu Aziju i Bliski istok sa vodootpornom i-zaštitom protiv hrđe, u kombinaciji sa fleksibilnim opcijama dostave osigurava siguran i pravovremeni dolazak-.
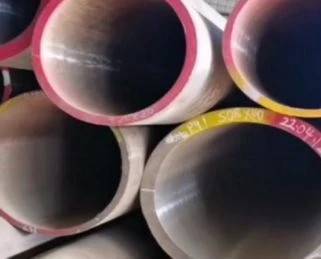
Validacija uzorka prije masovne proizvodnje
Pružamo besplatne uzorke za verifikaciju kvaliteta, omogućavajući vam da narudžbe na veliko samo nakon odobrenja. Osiguravamo konzistentnost od uzorka do masovne proizvodnje preciznim mjerenjem dimenzija i transparentnom proizvodnjom.
FAQ
P: Koje su glavne prednosti ASTM A335 P9?
P: Koja je razlika između ASTM A335 P9 i P5? Kako izabrati između njih?
P: Koja je razlika između ASTM A335 P9 i P11? Kako izabrati između njih?
P: Koja je maksimalna radna temperatura za ASTM A335 P9?
P: Koje su performanse zavarivanja ASTM A335 P9?
P: Koja je otpornost na koroziju ASTM A335 P9?
Popularni tagovi: astm a335 p9, Kina astm a335 p9 proizvođači, dobavljači, tvornica


