
Karakteristike proizvoda

Koeficijent toplinske ekspanzije koji odgovara tvrdom staklu i keramiki (osnovna prednost)
Osnovna prednost KOVAR-a leži u koeficijentu toplinskog širenja koji odgovara koeficijentu tvrdog stakla (kao što je borosilikatno staklo) i keramike. U temperaturnom opsegu od -80 stepeni do +450 stepena, njegov prosječni koeficijent linearne ekspanzije kreće se od 4,5 × 10⁻⁶ / stepen do 6,5 × 10⁻⁶ / stepen, što je skoro identično onom kod borosilikatnog stakla (približno 10⁻⁶ / stepen) (približno 10⁻0 / stepen). keramika (približno 6,0 × 10⁻⁶ / stepen). Ovo svojstvo ga čini nezamjenjivim u aplikacijama koje zahtijevaju hermetičko zaptivanje, kao što su pakiranje poluvodičkih integriranih kola, elektronske cijevi, optoelektronski uređaji i zaptivanje senzora. Nakon zatvaranja staklom i keramikom, KOVAR može održati hermetičnost i mehaničku čvrstoću kroz više temperaturnih ciklusa (npr. -65 stepeni do +150 stepeni), osiguravajući dugotrajan pouzdan rad elektronskih uređaja.

Dobra plastičnost i obradivost
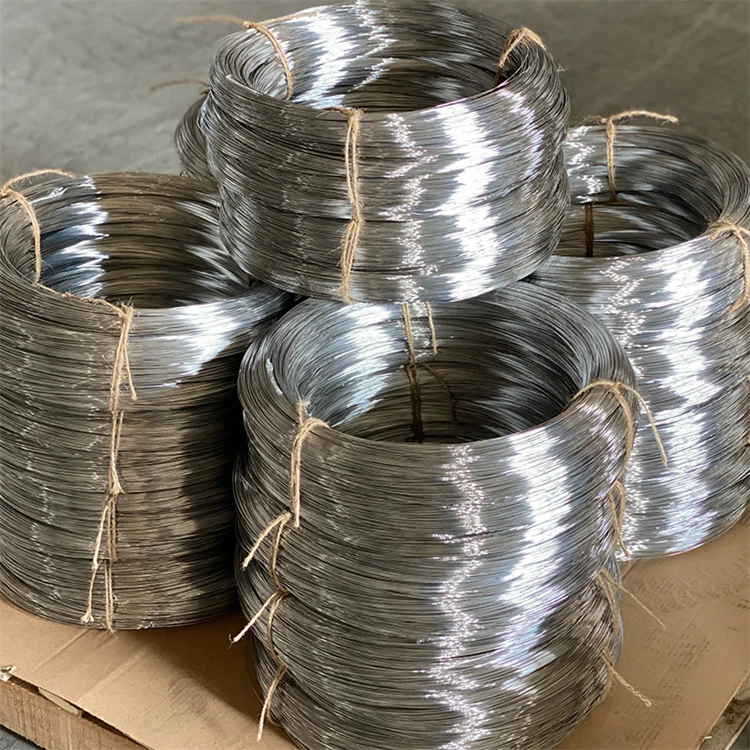
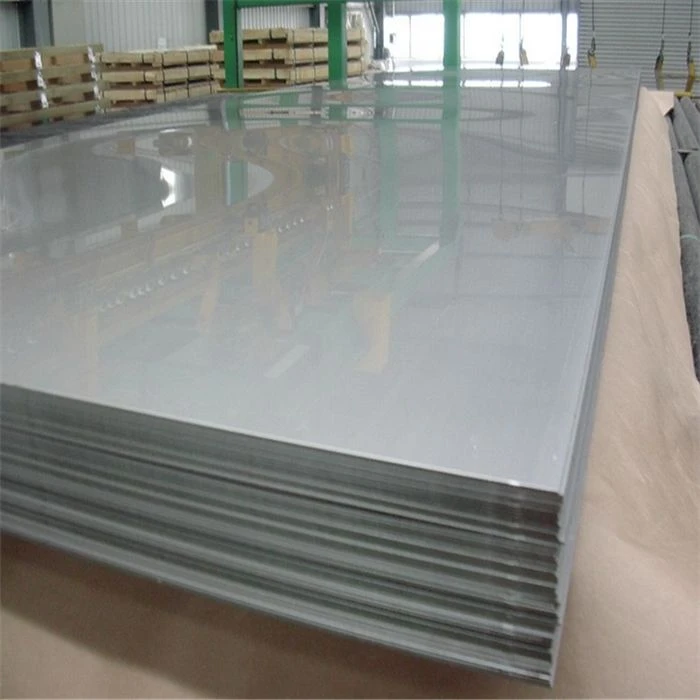
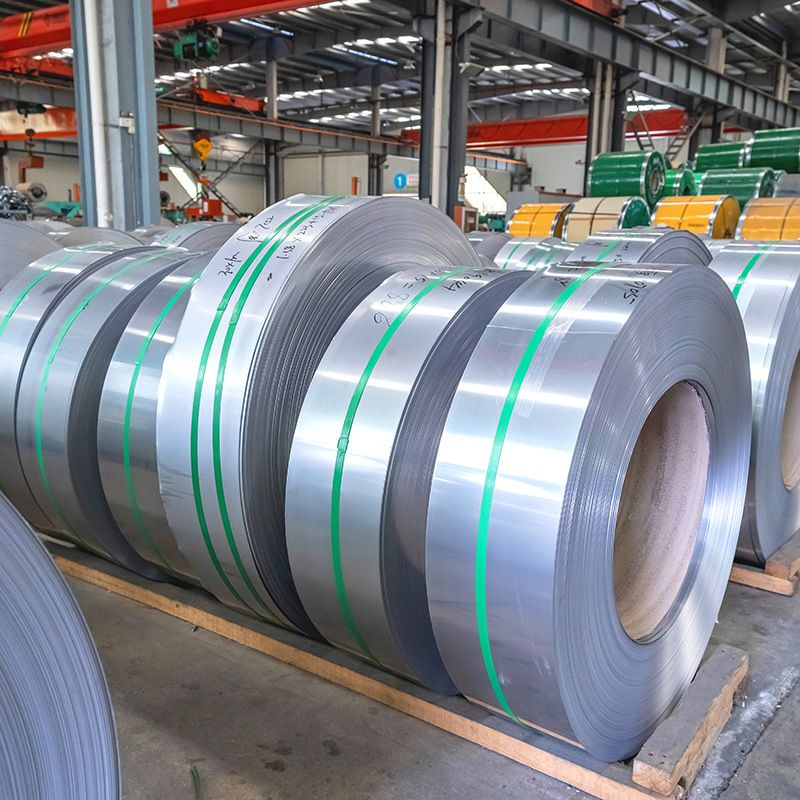
KOVAR pokazuje odličnu plastičnost i obradivost u žarenom stanju, uz istezanje do 20% do 30%. Može se podvrgnuti raznim procesima hladnog oblikovanja kao što su hladno valjanje, hladno izvlačenje, štancanje i savijanje. Osim toga, može se oblikovati u različite oblike kao što su listovi, trake, žice i šipke koristeći konvencionalne metode obrade kao što su tokarenje, glodanje i bušenje. Njegova sklonost ka stvrdnjavanju je umjerena, što mu omogućava da se formira korištenjem standardne opreme i procesa za obradu metala.

Odlične performanse zavarivanja i zaptivanja
KOVAR pokazuje dobra svojstva zavarivanja i performanse brtvljenja stakla/keramike. Može se spojiti metodama kao što su TIG zavarivanje, otporno zavarivanje, zavarivanje elektronskim snopom, lasersko zavarivanje i lemljenje. Nakon pre-oksidacionog tretmana (približno 900-1000 stepeni) u oksidirajućoj atmosferi, na površini se formira gusti oksidni sloj (prvenstveno CoO·Fe₂O₃ i NiO·Fe₂O₃). Ovaj oksidni sloj se hemijski vezuje za rastopljeno staklo kako bi stvorio-hermetički zatvoren interfejs visoke čvrstoće. Brzina curenja nakon zatvaranja može doseći < 1 × 10⁻⁹ Pa·m³/s (detekcija curenja helijumskom spektrometrijom mase), ispunjavajući zahtjeve za visokopouzdano elektronsko pakovanje. Takođe se može direktno lemiti sa keramikom koristeći aktivno metalno lemljenje ili direktno zalemiti.

Dobra dimenzionalna stabilnost i mikrostrukturna stabilnost
KOVAR postiže stabilnu austenitnu mikrostrukturu i odličnu dimenzijsku stabilnost kroz optimizirane procese toplinske obrade (žarenje + stabilizacija). Tokom-dugotrajnog servisa, njegove dimenzije su minimalne, što ga čini pogodnim za precizne elektronske komponente i metrološke standarde koji zahtijevaju strogu dugoročnu-pouzdanost i zadržavanje tačnosti. Stabilizaciona obrada efikasno eliminiše zaostala naprezanja, smanjujući pomeranje dimenzija tokom naknadne upotrebe.
Odlična otpornost na koroziju
Kovar pokazuje bolju otpornost na koroziju od običnog ugljičnog čelika i približava se razini austenitnog nehrđajućeg čelika, pokazujući dobru otpornost na koroziju u medijima kao što su atmosferska okruženja, suhi plinovi i ulja za precizne instrumente. U aplikacijama za elektronsko pakovanje, njegova površina se može tretirati niklovanim, pozlaćenim, posrebrenim, itd., kako bi se poboljšala sposobnost lemljenja i otpornost na koroziju. Tretmani za zaštitu površine preporučuju se za upotrebu u vlažnim ili korozivnim sredinama.
Tehničke specifikacije
Hemijski sastav (ASTM F15 / GB/T 15018)
|
Element |
Standardni zahtjevi |
Bilješke |
|
Ni |
28.5 - 29.5% |
Ključni element je približno 29% sadržaja nikla, koji određuje nagib krivulje ekspanzije kako bi se postiglo usklađeno širenje sa tvrdim staklom. |
|
Co |
16.8 - 17.8% |
Ključni element za postizanje usklađene ekspanzije sa tvrdim staklom je otprilike 17% sadržaja kobalta, što također povećava Curie temperaturu i gornju granicu radne temperature. |
|
Fe |
Preostala količina (oko 53%) |
Elementi matriksa koji formiraju -centriranu kubičnu (FCC) austenitnu strukturu sa niklom i kobaltom |
|
Mn |
Manje ili jednako 0,50% |
Stroga kontrola; prekomjerni nivoi će malo povećati koeficijent ekspanzije |
|
Si |
Manje ili jednako 0,30% |
Stroga kontrola |
|
C |
Manje ili jednako 0,05% |
Strogo kontrolirati kako bi se spriječilo stvaranje karbida koji bi mogli narušiti performanse hermetičkog zaptivanja |
|
P |
Manje ili jednako 0,020% |
Elementi nečistoće, kada su preveliki, umanjuju čvrstoću brtve. |
|
S |
Manje ili jednako 0,020% |
Elementi nečistoća, strogo kontrolisani |
|
Cr |
Manje ili jednako 0,20% |
Elementi u tragovima, koji obično postoje kao nečistoće |
|
Mo |
Manje ili jednako 0,20% |
Elementi u tragovima, koji obično postoje kao nečistoće |
|
Cu |
Manje ili jednako 0,20% |
Elementi u tragovima, koji obično postoje kao nečistoće |
Physical Properties
|
Nekretnina |
Vrijednost/Raspon |
Test Conditions |
|
Gustina |
8,36 g/cm³ |
Sobna temperatura (20 stepeni) |
|
Tačka topljenja |
1450 stepeni |
- |
|
Curie temperatura |
415 stepeni (779 stepeni F) |
Nakon ove temperature, koeficijent ekspanzije se značajno mijenja |
|
Toplotna provodljivost (20 stepeni) |
17 - 18 W/(m·K) |
- |
|
Otpornost |
0.48 μΩ·m |
sobna temperatura |
|
Modul elastičnosti (Youngov modul) |
140 - 150 GPa |
sobna temperatura |
Mehanička svojstva (žareno stanje, tipične vrijednosti)
|
Nekretnina |
Tipična vrijednost |
Specifikacija |
|
Zatezna čvrstoća |
480 - 550 MPa |
ASTM F15 / GB/T 15018 |
|
Snaga prinosa (0,2% Offset) |
280 - 350 MPa |
ASTM F15 |
|
čežnja |
Veće ili jednako 25% (uobičajeno 25-35%) |
ASTM F15 |
|
tvrdoća (Brinell) |
150 - 180 HV / Manje ili jednako 75 HRB |
- |
Napomena: Nakon hladne deformacije, čvrstoća KOVAR-a se može značajno povećati, ali se shodno tome smanjuje njegova duktilnost. Hladno{1}}materijali su pogodni za primjene sa većim zahtjevima za čvrstoćom.
Physical Properties
|
Nekretnina |
Vrijednost/Raspon |
Test Conditions |
|
Gustina |
8,36 g/cm³ |
Sobna temperatura (20 stepeni) |
|
Tačka topljenja |
1450 stepeni |
- |
|
Curie temperatura |
415 stepeni (779 stepeni F) |
Nakon ove temperature, koeficijent ekspanzije se značajno mijenja |
|
Toplotna provodljivost (20 stepeni) |
17 - 18 W/(m·K) |
- |
|
Otpornost |
0.48 μΩ·m |
sobna temperatura |
|
Modul elastičnosti (Youngov modul) |
140 - 150 GPa |
sobna temperatura |
Performanse termičke ekspanzije (indikator performansi jezgre)
|
Temperaturni opseg |
Prosječni koeficijent linearne ekspanzije (×10⁻⁶ / stepen) |
Napomena |
|
30 - 200 stepen |
4.5 - 5.5 |
Asortiman jezgra koji odgovara borosilikatnom staklu |
|
30 - 300 stepen |
4.6 - 5.8 |
- |
|
30 - 400 stepen |
4.8 - 6.2 |
- |
|
30 - 450 stepen |
5.1 - 6.5 |
Gornja granica temperaturnog raspona |
|
30 - 500 stepen |
6.5 - 7.5 |
Kako se približava Kirijevoj tački, koeficijent ekspanzije raste |
|
30 - 600 stepen |
9.0 - 10.0 |
Koeficijent ekspanzije raste nakon prekoračenja Curie tačke |
Napomena: Svojstva toplinske ekspanzije KOVAR-a ovise o njegovom feromagnetizmu. Nakon što temperatura pređe Kirijevu tačku (otprilike 415 stepeni), koeficijent ekspanzije značajno raste na oko 9 × 10⁻⁶ / stepen do 10 × 10⁻⁶ / stepen. Stoga je optimalni temperaturni raspon zaptivanja za KOVAR 300 stepeni do 450 stepeni, a uređaji zapečaćeni na ovaj način mogu dugo stabilno raditi u rasponu od -80 stepeni do +450 stepeni.
Primjenjivi mediji
1. Atmosfersko okruženje: Otpornost na koroziju je bolja od običnog ugljeničnog čelika i približava se nivou austenitnog nerđajućeg čelika.
2. Suvi gasovi: kao što su azot i inertni gasovi.
3. Vakuumsko okruženje: Pogodno za elektronske cijevi i vakuum{1}}upakovane uređaje.
4. Ulje za precizne instrumente, izolacijski mediji: Dobra kompatibilnost.
5. Rešenja za galvanizaciju: Površinski tretmani kao što su niklovanje, pozlaćivanje i posrebrivanje mogu se izvesti.
Napomena: KOVAR je podložan koroziji u okruženjima koja sadrže sumpor- ili u okruženju sa slanim sprejom. Kada su izloženi vlažnom ili korozivnom okruženju tokom dužeg perioda, preporučuju se tretmani površinske zaštite kao što su pozlaćivanje, niklovanje ili farbanje. U primjenama hermetičkog zaptivanja, pre-oksidacijski tretman (900-1000 stepeni u vlažnoj vodikovoj atmosferi) je kritičan proces koji se koristi za formiranje oksidnog filma potrebnog za zaptivanje stakla.
Visoke{0}}performanse
Termičko širenje KOVAR-a je njegov najvažniji pokazatelj performansi. Slijede tipične referentne vrijednosti za to kako se koeficijent toplinskog širenja mijenja s temperaturom:
|
Temperaturni opseg |
Prosječni koeficijent linearne ekspanzije (×10⁻⁶ / stepen) |
Napomena |
|
30 - 200 stepen |
4.5 - 5.5 |
Asortiman jezgra koji odgovara borosilikatnom staklu |
|
30 - 300 stepen |
4.6 - 5.8 |
- |
|
30 - 400 stepen |
4.8 - 6.2 |
- |
|
30 - 450 stepen |
5.1 - 6.5 |
Gornja granica temperaturnog raspona |
|
30 - 500 stepen |
6.5 - 7.5 |
Koeficijent ekspanzije raste znatno iznad 450 stepeni |
Dugoročna-termička stabilnost i stabilnost dimenzija:
KOVAR pokazuje dobru mikrostrukturnu stabilnost i minimalne promjene dimenzija kada se koristi na temperaturama manjim ili jednakim 400 stepeni. U aplikacijama za elektronsko pakovanje, nakon hermetičkog zatvaranja tvrdim staklom, KOVAR održava svoju hermetičnost i strukturalni integritet čak i pod temperaturnim ciklusom od -80 stepeni do +400 stepeni. Preporučuje se izvođenje stabilizacijskog tretmana na visoko preciznim dijelovima kako bi se eliminisala zaostala naprezanja, stabilizirala mikrostruktura i smanjilo pomjeranje dimenzija tijekom naknadne upotrebe.
Antioksidativni i pre{0}}oksidacioni tretman:
U aplikacijama za zaptivanje od stakla{0}}na-metal, KOVAR zahtijeva pre-oksidaciju na 900-1000 stepeni (obično u vlažnoj vodikovoj atmosferi) kako bi se na svojoj površini formirao gust, ujednačen sloj oksida. Ovaj oksidni sloj, prvenstveno sastavljen od strukture spinela (Co,Ni)Fe₂O₄, služi kao kritična međusklopa za postizanje hermetičkih zaptivanja. Debljina ovog oksidnog sloja mora biti precizno kontrolisana između 2-5 μm; i prevelika i nedovoljna debljina može negativno utjecati na čvrstoću zaptivke i stopu curenja.
Sistem toplotne obrade
Toplinska obrada KOVAR-a ima odlučujući utjecaj na konačnu mikrostrukturnu stabilnost, dimenzionalnu točnost i performanse hermetičkog brtvljenja, sa zajedničkim specifikacijama kako slijedi:
Žarenje (za eliminaciju naprezanja prilikom obrade i stabilizaciju mikrostrukture):
Zagrejati na 800-900 stepeni, držati 0,5 do 1 sat, zatim ohladiti u peći ili na vazduhu brzinom hlađenja manjom ili jednakom 300 stepeni na sat da bi se dobila stabilna austenitna mikrostruktura i ujednačene karakteristike ekspanzije.
Stabilizacijski tretman (preporučuje se za visoko{0}}precizne dijelove):
Držite na 300-400 stepeni 1 do 4 sata, a zatim polako ohladite do sobne temperature da biste eliminisali zaostalo naprezanje, stabilizovali austenitnu mikrostrukturu i smanjili dimenzionalno pomeranje tokom naknadne upotrebe.
Pre-Oksidacijski tretman (za brtvljenje stakla):
Držati na 900-1000 stepeni 15 do 30 minuta u vlažnoj atmosferi vodika ili atmosferi azota sa odgovarajućom količinom kiseonika da se formira gusti oksidni film debljine 2-5 μm, osiguravajući dobro zaptivanje staklom.
Tretman za ublažavanje naprezanja (nakon mehaničke obrade):
Držite na 200-300 stepeni 1 do 2 sata, a zatim ohladite na zraku kako biste spriječili deformaciju uzrokovanu naprezanjem rezanja.
Napomena: KOVAR je sklon rastu zrna na visokim temperaturama, pa se temperatura i vrijeme žarenja moraju strogo kontrolirati. Pred-oksidacijski tretman je kritičan proces za brtvljenje stakla, jer debljina i ujednačenost oksidnog filma direktno utiču na čvrstoću i hermetičnost zaptivanja.
Obradivost
KOVAR ima dobru obradivost i pogodan je za različite procese oblikovanja:
|
Metoda obrade |
Preporučeni parametri/metode |
Bilješke |
|
Cold Working |
Hladno valjanje, hladno izvlačenje, štancanje, savijanje |
Zažareno stanje nudi najbolju formabilnost. Obratite pažnju na oprugu. |
|
Mehanička obrada |
Tokarenje, glodanje, bušenje |
Odaberite oštre alate za rezanje i odgovarajuće parametre rezanja, te pazite na radnu tvrdoću. |
|
Zavarivanje |
TIG zavarivanje, otporno zavarivanje, zavarivanje elektronskim snopom, lasersko zavarivanje, lemljenje |
Nakon zavarivanja preporučuje se{0}}žarenje za ublažavanje naprezanja |
|
Vruća radna |
Kovanje, toplo valjanje |
Raspon temperature je uzak (900-1200 stepeni), i strogo je kontrolisan. |
|
Pred{0}}oksidacija |
900-1000 stepeni, vlažna vodikova atmosfera |
Formiranje 2-5 μm oksidnog filma je kritičan korak u procesu zaptivanja. |
|
Galvanizacija |
Niklovano, pozlaćeno, posrebreno |
Ovo izvođenje prije zaptivanja može poboljšati zavarljivost i otpornost na koroziju |


KOVAR (4J29 / UNS K94610) je posebno dizajniran za aplikacije elektronskog pakovanja koje zahtijevaju usklađivanje staklo-na-metalne i keramičke-na-metalne hermetičke brtve, te se preporučuje za upotrebu u sljedećim oblastima:
Polja primjene
-
Pakovanje poluprovodnika i integriranih kola (osnovne aplikacije)
Okviri za integrisana kola (IC), kućišta za pakovanje tranzistora, pakovanje senzora, DIP/SIP kablovi za pakete, podloge za BGA pakete, kablovi za pakovanje optokaplera. Svojstva KOVAR-a u skladu sa termičkim širenjem sa tvrdim staklom i keramikom osiguravaju hermetičnost i dugoročnu{1}}pouzdanost upakovanih komponenti. -
Elektronske cijevi i mikrovalni uređaji
Anode i elektrode za mikrotalasne elektronske cijevi (magnetrone, klistrone, putujuće{0}}talasne cijevi), katodne navlake, igle za vakuumske cijevi i zaptivanje staklenih omotača, pakovanje X- cijevi. -
Optička komunikacija i optoelektronski uređaji
Pakovanje laserske diode (LD), pakovanje fotodetektora (PD), zapečaćene strukturne komponente za optičke primopredajne module, baze za pakovanje uređaja za optičko spajanje, nosači za LED pakovanje. Hermetičko brtvljenje KOVAR-a staklom i keramikom osigurava dugotrajnu-stabilnost i pouzdanost optoelektronskih uređaja. -
Senzori i MEMS ambalaža
Pakovanje senzora pritiska, pakovanje akcelerometra, pakovanje žiroskopa, zapečaćena kućišta za MEMS uređaje, zaštitne cevi senzora temperature. Korištenje usklađenih svojstava ekspanzije KOVAR-a sa staklom/keramikom osigurava točnost mjerenja senzora na različitim temperaturama. -
Vazdušna i odbrambena elektronika
Visoko{0}}pouzdani hermetički konektori, pakovanje modula avionike, elektronsko pakovanje za sisteme za navođenje projektila, satelitske elektronske komponente, mikrotalasne komponente za radarske sisteme. Održava hermetičnost i mehaničku čvrstoću u ekstremnim temperaturnim rasponima (-55 stepeni do +150 stepeni). -
Medicinska elektronika
Kućišta za pakovanje medicinskih uređaja koji se implantiraju, zapečaćene komponente za senzorske sonde, igle konektora za medicinsku elektronsku opremu, koristeći njegovu biokompatibilnost i performanse hermetičkog zaptivanja. -
Istraživački i precizni instrumenti
Vakumske zaptivke za elektronske mikroskope, olovne žice za vakuumske komore masenog spektrometra, pakovanje za detektore čestica, izolatorske{0}}metalne brtve za visokonaponske-konektore. -
Automobilska elektronika
Pakovanje senzora za kontrolne jedinice motora (ECU), zapečaćene terminale za sisteme za praćenje pritiska u gumama (TPMS), ABS senzorsko pakovanje, pakovanje za elektronske module visoke{0}} temperature.
Isporuka i prilagođavanje
Nudimo fleksibilna i pouzdana rješenja za lanac nabave kako bismo osigurali da dobijete KOVAR(4J29) materijale koji savršeno odgovaraju zahtjevima vašeg projekta.
|
Forma |
 List/ploča
|
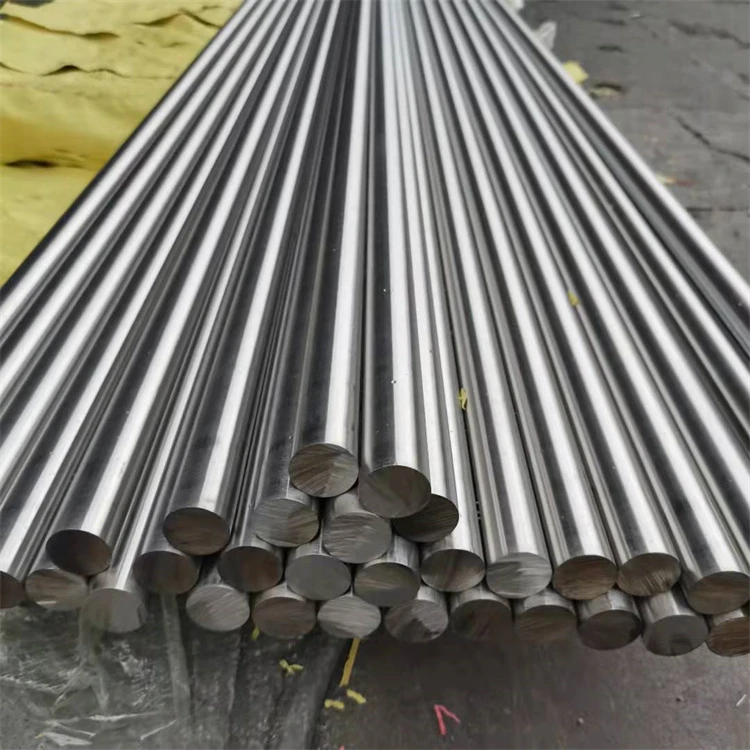
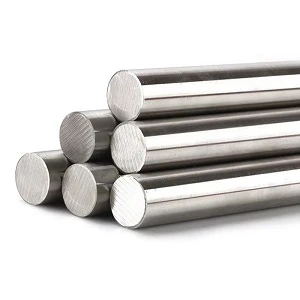 Bar/Rod
|
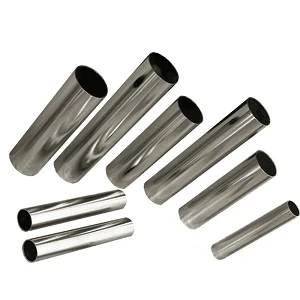 Cijev / Cijev
|
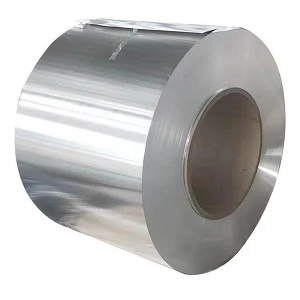 Strip/Sheet Coil
|
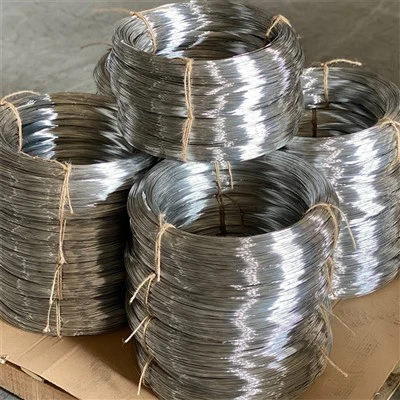
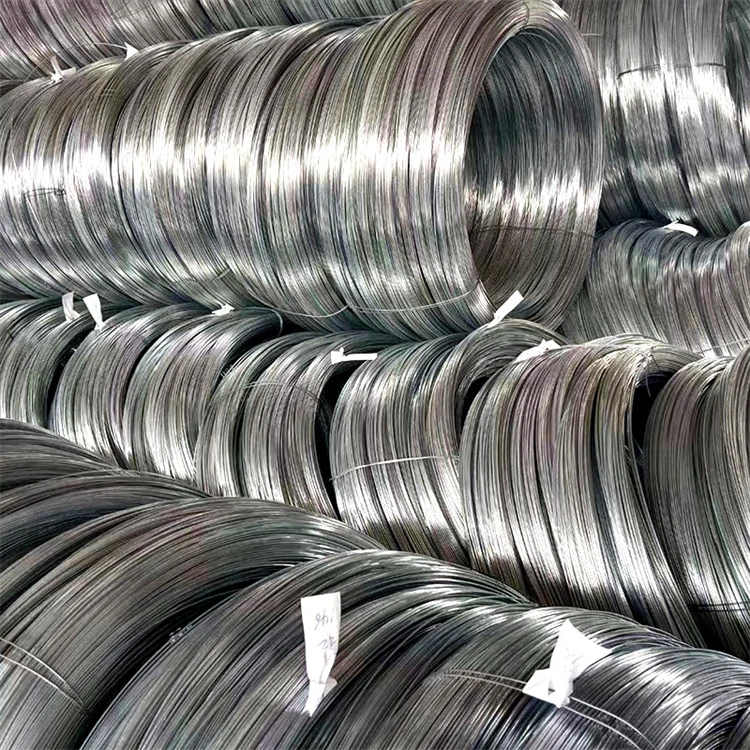
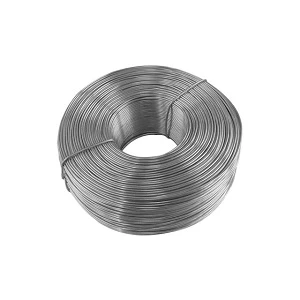 Žica/žičana šipka
|
|---|---|---|---|---|---|
|
Konvencionalni domet |
Debljina: 0.5 - 100 mm |
Prečnik Φ6-500mm |
Spoljni prečnik Φ10-300mm |
Debljina: 0,05 – 3,0 mm |
Prečnik Φ0.1-10mm |
|
Mogućnost prilagođavanja |
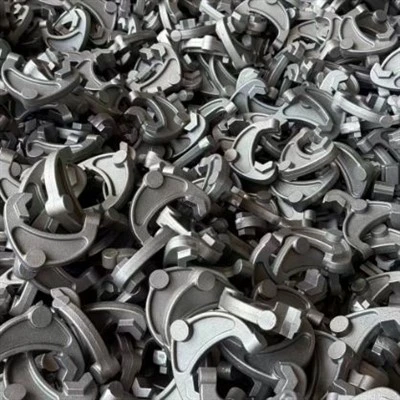
Toplo{0}} ili hladno -valjane ploče, ultra- tanke ploče (počev od 0,1 mm), štancani dijelovi, dužina- sečenje na određene dimenzije, specijalne površinske obrade (kiseljenje, poliranje) |
Kovane šipke, vruće{0}}valjane šipke, polirane šipke, oblikovane šipke i različiti uvjeti toplinske obrade (žarenje, stabilizacija) |
Bešavne cijevi/zavarene cijevi, sečenje fiksne{0}}dužine, posvećeno anodama elektronskih cijevi |
Precizni trakasti materijali, zavojnica za štancanje, laminirano prekrivanje, ne-standardna širina, specijalni zaštitni film |
Precizno crtanje, medicinske vodiče, žice za zavarivanje, opružne žice, specijalna površinska obrada |
Zašto odabrati nas? - Pouzdana inženjerska tehnologija. Pouzdana isporuka.
Mi nismo samo dobavljač, već i pouzdani partner materijala za vas u Kini.
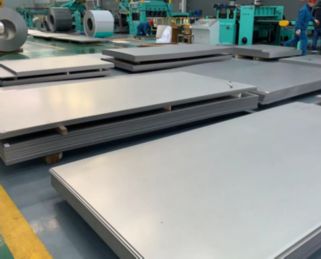
Vertikalno integrisana proizvodnja
Vlastiti pogon od 20.000㎡ sa 10+ automatizovanim linijama (8,000+ tona/godišnje). U-kućni centar za alate i kalupe omogućava brzu prilagodbu i efektivnu kontrolu troškova - bez posredničke marže.
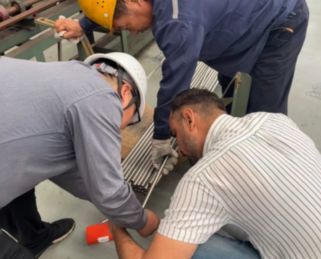
Stroga kontrola kvaliteta u svakoj fazi
Potpuna sljedivost preko ključnih QC kontrolnih tačaka tokom proizvodnje. 100% u skladu sa ASTM/ASME, EN i GB standardima. Izveštaji o ispitivanju materijala dostupni uz svaku pošiljku.

Pouzdana isporuka i pakovanje za izvoz
10+ godina izvoza u Evropu, Sjevernu Ameriku, Jugoistočnu Aziju i Bliski istok sa vodootpornom i-zaštitom protiv hrđe, u kombinaciji sa fleksibilnim opcijama dostave osigurava siguran i pravovremeni dolazak-.
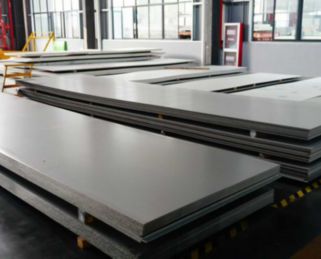
Validacija uzorka prije masovne proizvodnje
Pružamo besplatne uzorke za verifikaciju kvaliteta, omogućavajući vam da narudžbe na veliko samo nakon odobrenja. Osiguravamo konzistentnost od uzorka do masovne proizvodnje preciznim mjerenjem dimenzija i transparentnom proizvodnjom.
FAQ
P: Koje su glavne prednosti KOVARA?
P: Koja je razlika između KOVAR-a (4J29) i običnog nehrđajućeg čelika (kao što je 304)?
P: Kako funkcionira KOVAR? Zašto je njegov koeficijent toplinske ekspanzije usklađen sa staklom?
P: Kakvu toplinsku obradu zahtijeva KOVAR?
P: Koje su najviše i najniže temperature korištenja za KOVAR?
P: Kakva je učinkovitost hermetičkog brtvljenja KOVAR-a?
P: Može li se KOVAR koristiti kao zamjena za druge hermetičke legure?
Popularni tagovi: kovar, Kina kovar proizvođači, dobavljači, fabrika